浏览:24
 日期:2026年09月11日
南浔木地板厂防霉:胚料含水率、表板涂装到装箱全流程
湖州南浔是中国木地板最大的产业集群——实木地板、多层实木复合地板、强化地板年产量占全国三分之一以上,产品发往全国工程渠道与北美、欧洲、澳洲出口市场。地板是「半成品交付」的典型品类:铺进客户家里才发现问题,维修成本是货值的十倍。而霉变恰恰是最容易被终端发现的缺陷——一条霉斑沿板缝冒出来,客户的第一反应就是「这批地板不行」,整单返工。地板霉变的根源 90% 在胚料:含水率超标+带菌进窑,烘干救不回来。本文按 胚料含水率→烘干→防霉处理→涂装→成品仓→出口装柜 六个环节,给出一套地板厂可直接落地的防霉全流程。
一、地板霉变的源头:胚料含水率超标是 90% 的病因
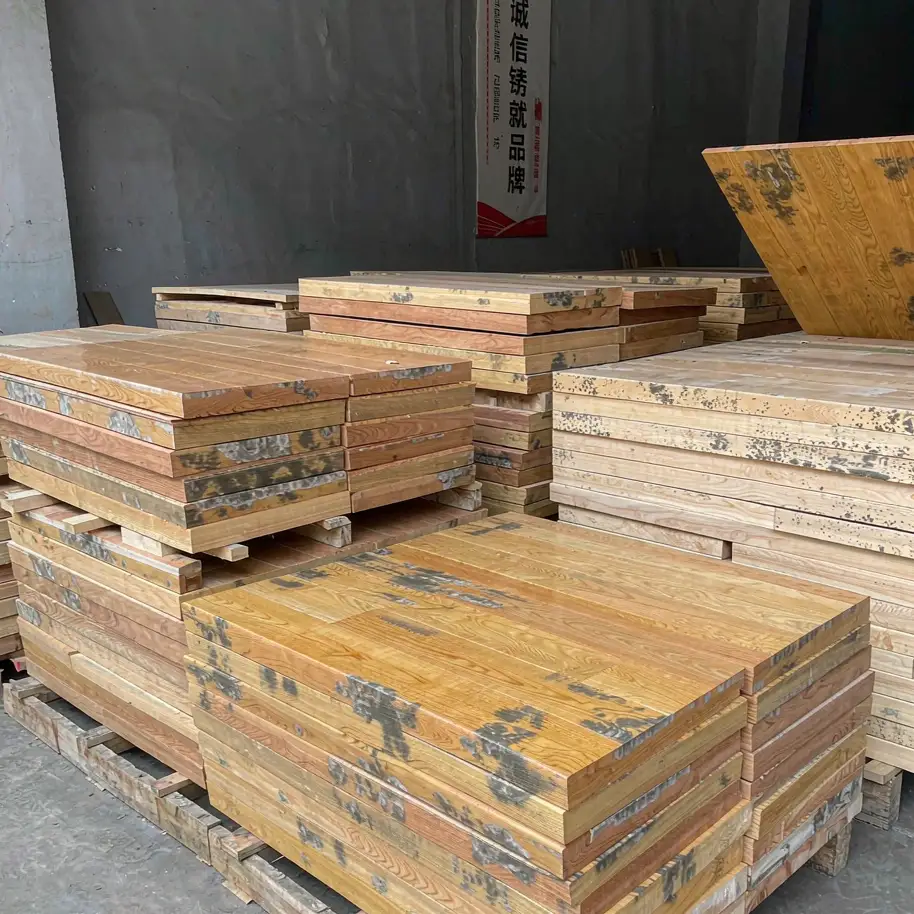
霉菌在木材上生长需要同时满足三个条件:温度 5-40℃、氧气充足、木材含水率 ≥20%。前两个条件车间无法改变,所以决定权全在含水率。三个关键数字:
- 20% 是霉变线:木材含水率超过 20%(纤维饱和点以下),霉菌孢子即可萌发;南方梅雨季露天堆放的湿胚料含水率普遍在 30%-60%,属于「高危品」;
- 12% 是成品线:国标 GB/T 15036 要求实木地板含水率与使用地平衡含水率相当,全国大部分地区按 ≤12% 控制,南方潮湿地区可放宽到 14%,北方干燥地区要收到 10% 以下,否则铺装后干缩开裂;
- 2% 是层间差:多层实木复合地板的面板与基材含水率差超过 2% 就会开胶变形,且胶层吸潮后本身成为霉变温床。
很多厂误以为「烘干时反正要过窑,进窑前长点霉没关系」——错。霉菌菌丝一旦钻进导管深处,窑温 60-70℃ 都未必杀灭干净,出窑后湿度一回升立刻复萌。所以防霉的第一战场在进窑之前的堆放与预处理,这一点与 南康实木家具防霉 的逻辑一致:木材族产品的霉变都要在「白身阶段」解决。
二、烘干窑:把含水率做对,把霉菌做死
烘干不是「越快越好」,要兼顾杀霉、降含水率、防开裂三个目标:
- 进窑前分选:湿胚料按初含水率分组(30% 以下一组、30% 以上一组),混装会导致薄板已干透、厚板还高湿;
- 高温杀霉段:窑温升到 70-80℃ 保持 4-6 小时(木材中心温度 ≥66℃ 持续 30 分钟以上即可灭活绝大多数霉菌与虫卵),这也是出口木质包装国际标准 ISPM15 热处理(HT)的处理逻辑;
- 干燥曲线:之后按树种设定降湿曲线,硬阔叶材(栎木、番龙眼)每日降含水率 ≤5%,避免表裂;终了含水率按目标市场设定(出口北美 8%-10%、国内南方 12%-14%);
- 平衡养生:出窑后在恒温恒湿养生房静置 5-7 天,让板垛内外含水率均匀(层间差 ≤2%),再进入开槽涂装。
三、胚料防霉处理:浸渍与刷涂的两个选择
对高霉变风险的树种(橡胶木、番龙眼、杉木基材)以及雨季进厂的湿胚料,建议在开槽前增加一道防霉处理:
- 浸渍法(最彻底):用 iHeir-MA 浸泡型竹木防霉剂 按 2%-5% 浓度配液,胚料整捆浸泡 15-30 分钟,取出晾干 24 小时再进窑。药液随水分渗入导管,防霉成分留在木材内部,对后续开槽、砂光、涂装无影响;
- 刷涂/喷涂法(补充):已开槽的胚料或补检发现霉点风险的批次,用 iHeir-JP 竹木防霉剂 稀释后对地板背面与槽口刷涂一遍——背面是地板铺装后完全不通风的一面,恰恰是最需要防霉的一面;
- 长效需求:出口澳洲、东南亚高湿市场的订单,可选 iHeir-M8 长效非释放型竹木防霉剂,与木材纤维键合、不挥发不流失,防霉时效与地板同寿命。
三种工艺(浸泡/喷涂/粉末)的适用场景对比,我们在 木材防霉剂怎么用 一文里做过详细拆解;板材除霉的通用流程另见 板材发霉处理方案。
四、涂装线:UV 漆面是防霉面,背板漆是防霉背
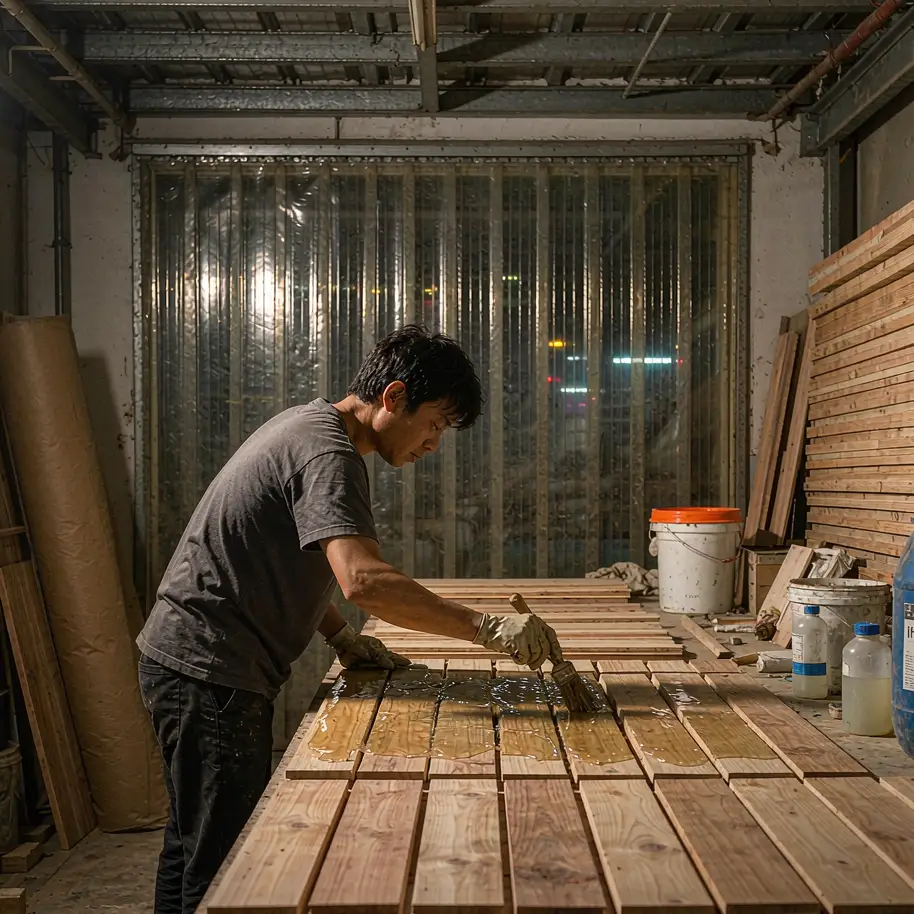
涂装不只是「好看」,它把木材表面孔隙封死,霉菌失去了着床点。两个要点:
- 表板 UV 漆全覆盖:UV 辊涂 3-4 道底漆+2 道面漆,注意板四边与榫槽内也要有漆膜覆盖——很多厂只涂正面,榫槽裸木吸潮后从侧面反渗,霉斑就从缝隙冒头;
- 背板防潮平衡层:多层实木复合地板的背板必须做平衡漆(铝箔膜或 UV 背涂),这层不但阻止地面湿气侵入,也让地板两面应力平衡不翘弯。背板漏涂的地板,铺到地暖或潮气重的地面,半年内背面长霉的概率超过一半。
五、成品仓:堆码、除湿与「先进先出」
涂装完成的地板含水率已经达标,仓储的目标是「不让它回潮」:
- 堆码:整包地板上托盘,离地 ≥15 cm、离墙 ≥30 cm;包与包之间留 10 cm 通风缝,严禁贴墙「闷墙根」;
- 湿度红线 ≤60%RH:成品仓比原料仓要求更严(纸箱包装吸潮快),每 500 平方米配 1 台工业除湿机,温湿度计每仓至少 2 个;
- 先进先出:地板纸箱在仓超过 90 天,出货前抽箱检查板面与纸箱内壁;梅雨季入仓的批次优先发运。
六、出口装柜:熏蒸合规与海运防潮 + FAQ
出口地板的装柜环节要同时解决「合规」与「防潮」两件事:
- 木质包装合规:出口木托盘、木箱必须有 ISPM15 熏蒸/热处理标识;用免熏蒸胶合板托盘或纸滑板可跳过熏蒸环节,注意熏蒸标识要与实际处理记录一致,查验不一致会被整柜扣关;托盘防霉的细节见 出口木托盘防霉与免熏蒸方案;
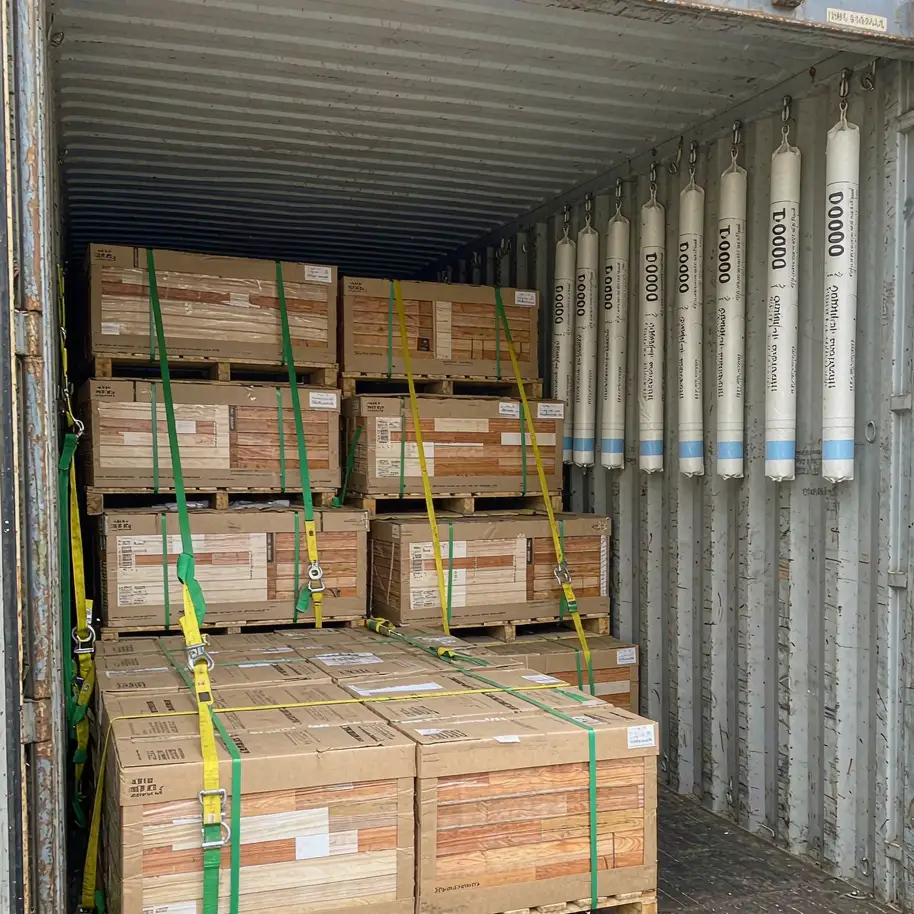
- 柜内防潮:20 尺柜挂 6 根、40 尺柜挂 10-12 根 T-1000 货柜箱干燥棒,挂柜壁挂钩均匀分布——地板是「高密度堆货」,柜内自由空间小、结露水直接滴在顶层纸箱上,干燥棒用量不可打折;
- 防潮膜:整柜地板先铺柜底板一层防潮膜,顶层再盖一层,隔断「集装箱雨」的上下夹击;
- 装柜时段:晴天上午装柜,装完即关门。
案例:南浔某地板厂 2024 年出口加拿大多伦多一柜 1200 平方米多层实木复合地板,到港后进口商抽检发现 8% 的地板背面与槽口有霉斑、顶层纸箱被冷凝水浸湿,索赔加换货合计约 33 万元。复盘发现:基材(杨木芯)雨季进厂含水率 28% 直接开槽、背板平衡漆漏涂、柜内没挂干燥棒。整改后:基材进厂先测含水率(>25% 拒收)、胚料用 iHeir-MA 浸泡处理、背板平衡漆全检、每柜挂 10 根 T-1000+柜底铺防潮膜,此后连续 7 柜零投诉,客户把该厂升级为北美市场主供应商。
FAQ:
Q1:地板背面已经出现霉斑,能擦掉再卖吗?
A:轻霉斑(背面白色点状、未上漆面):用 iHeir-Clean 兑水擦拭后补刷背板平衡漆,含水率复测 ≤12% 可以降级为工程渠道销售;霉斑已进槽口或正面:直接裁切降尺或报废,零售渠道绝不能流——铺装后复发就是十倍赔偿。
Q2:烘干窑能不能替代防霉剂?
A:不能完全替代。窑热处理能灭活当时存在的霉菌,但地板出窑后还要经历养生、开槽、仓储、海运数月高湿环节,期间任何一步回潮都可能二次染菌。窑处理(灭活存量)+防霉剂处理(保护全程)是互补关系,不是二选一。
Q3:多层实木和纯实木,哪个更容易霉?
A:多层实木的胶层是额外风险点——脲醛胶吸湿后强度下降且为霉菌提供养分,层间一旦进水霉变从内部发生,表面看不出来。多层地板的基材含水率与层间差控制必须比纯实木更严格。
Q4:出口北美和东南亚,干燥棒用量一样吗?
A:不一样。北美航线(太平洋东行 25-35 天)按 40 尺柜 10 根配置即可;东南亚、中东航线虽然航程短,但起运港与目的港湿度都高、且常驳转,建议同样按 10 根配,并在防潮膜上不要省料。
Q5:经销商仓库发霉算谁的责任?
A:看交付状态:出厂检验含水率达标、包装完好、附有防潮措施记录的,霉变大概率发生在流通端仓储(经销商仓库漏雨、地面返潮);建议厂里每批留样 5 片并记录含水率数据,出现争议时这是界定责任的关键证据。
南浔地板厂想把「胚料到货柜」的含水率与防霉体系一次性建起来,可联系我们取样实测与方案定制;iHeir-JP 竹木防霉剂、iHeir-MA 浸泡型竹木防霉剂、T-1000 货柜箱干燥棒 均有现货,小单当天发货。潮湿地区竹木养护的长期逻辑另见 潮湿环境竹木霉变成因与养护指南。