浏览:24
 日期:2026年09月11日
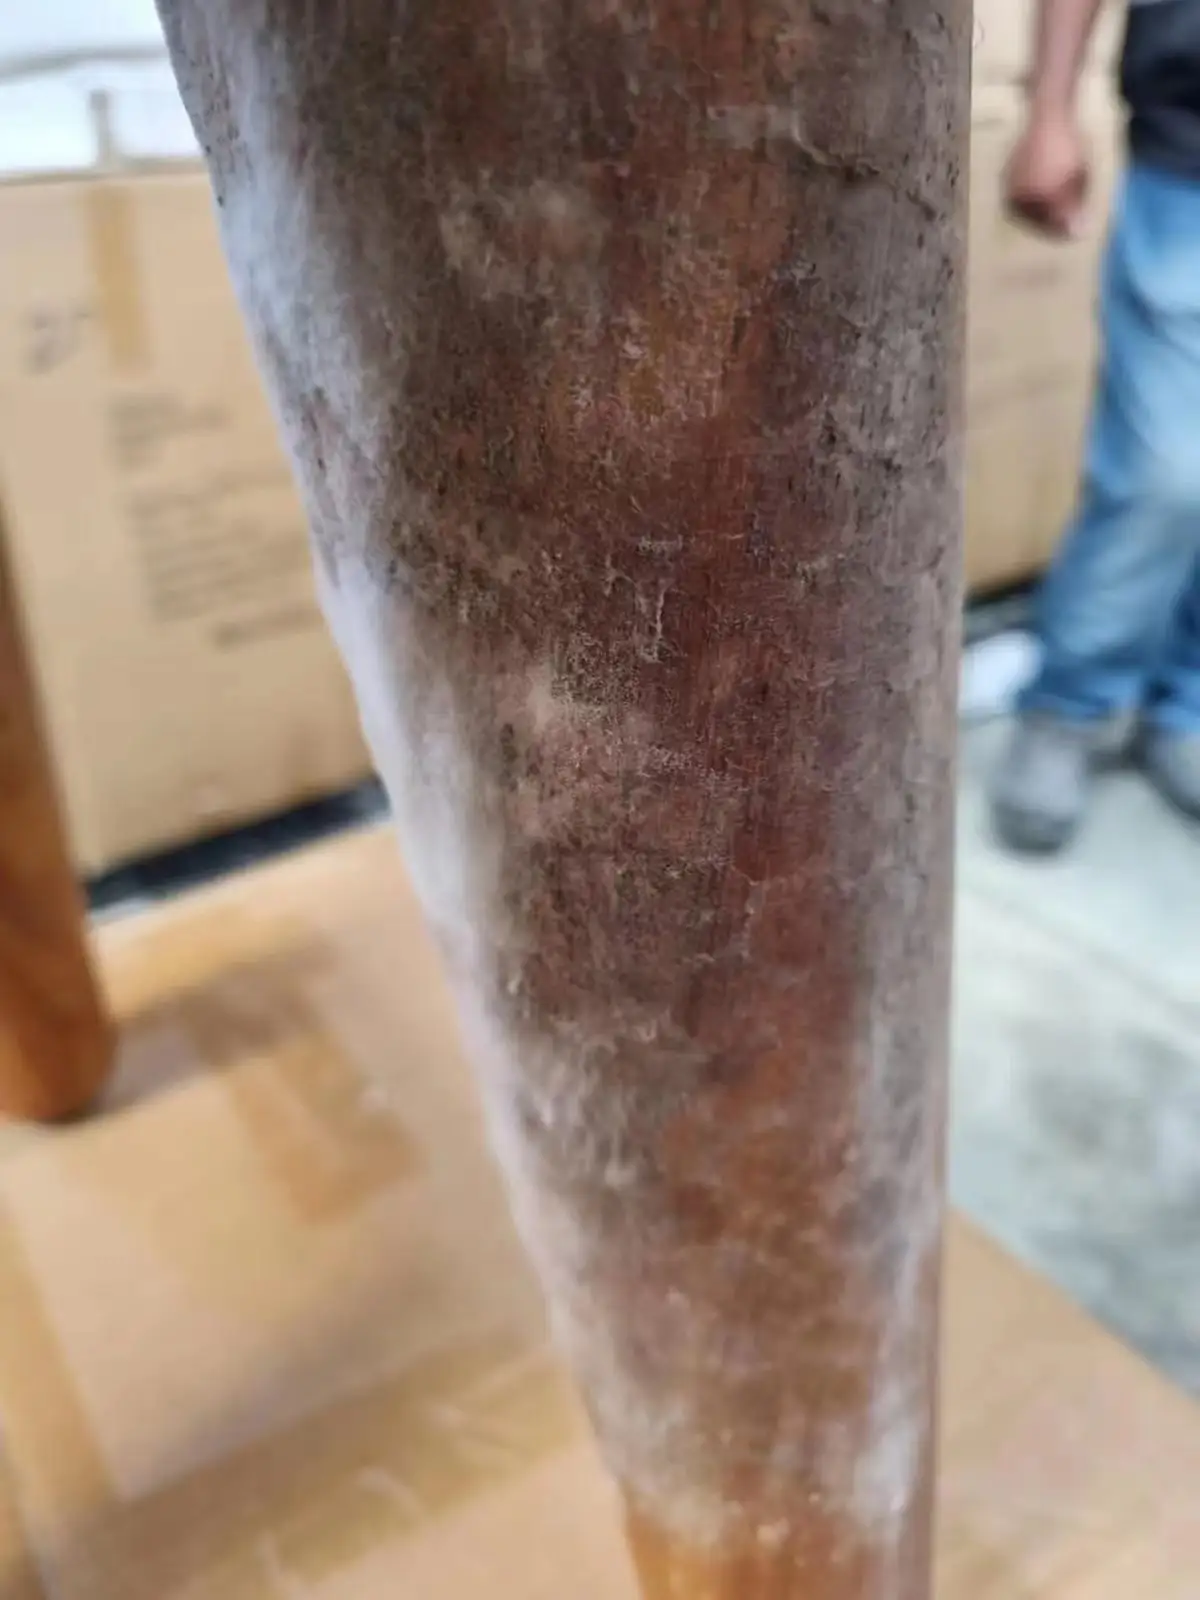
仙游榜头镇的木作车间里,最扎心的画面莫过于:一套等了半年的大红酸枝圈椅,交货前擦蜡时发现扶手内侧起了一片白霉。老板第一反应是”红木这么名贵怎么还会长霉”——恰恰是名贵硬木,更怕霉。心材深色名贵硬木密度高、含水率低,但白皮、胶合部件和白胚阶段的木粉糖分恰恰是霉菌的高营养基;一件白胚期染霉的家具,烫蜡生漆之后霉斑会被封在里面,两年内从漆膜下返出来,返修成本是出厂价的 30-50%。这篇按仙作家具的实际工序,讲红木家具从烘干、白胚、烫蜡到出口的防霉全流程。
一、红木也怕霉:硬木的烘干与平衡含水率
霉变的三个条件——菌源、营养、水分——红木厂唯一能主动控住的是水分。国标 GB/T 3324 对木家具含水率要求 8%-16%,仙游地处福建沿海,全年平衡含水率约 14%-16%,而北方订单(北京、西北)使用环境只有 8%-10%:烘干目标含水率必须按”销售地”而不是”产地”来定,发北方的货烘到 10%±2%,本地与南方订单 12%-14%。
烘干不是越干越好。过烘(<8%)会让硬木内应力释放开裂,蒸汽窑 60-70℃ 缓慢降水、每天降幅控制在 2% 以内,出窑后平衡库陈放 7-15 天再开料。多少仙游厂吃过亏:窑里测着 10%,开料后芯部回潮到 14%+,白胚存一个月就出霉点——分层测水,芯部含水率才算数。同时要认清一个现实:名贵硬木从原木到交货往往历经一年以上,其间经历 coastal 高湿季、窑干、北方运输再入南方仓库,含水率反复起伏,只要有一段超过 16% 且有表面营养(木粉、手汗、胶渍),霉菌就能落地。潮湿季节与霉变机理的底层逻辑,这篇竹木霉变成因分析讲得细,仙游厂可对照自查。
二、开料与雕刻白胚:防霉的黄金窗口
白胚期是红木家具防霉成本最低、效果最好的窗口——没有漆膜阻挡,药剂直接渗进导管。仙作家具白胚量大(一件外套柜的雕花部件、底板、穿带全是白胚存放数月),管理三步走:
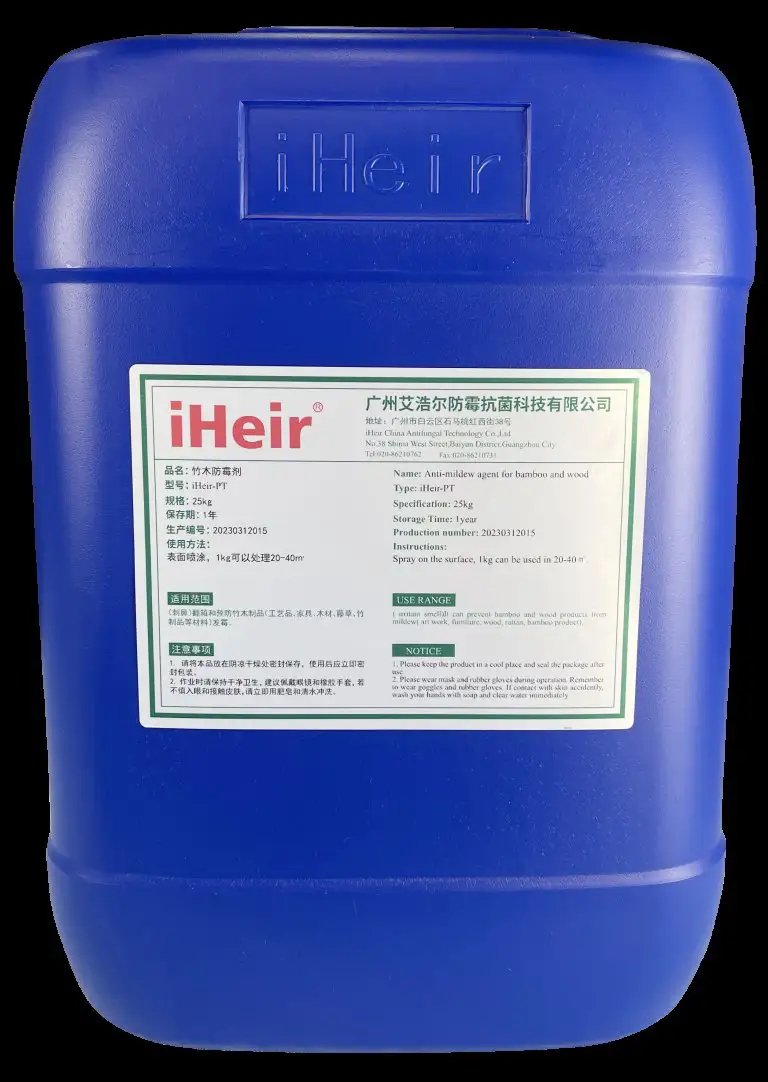
① 开料后 48 小时内浸渍或喷淋:批量部件用 iHeir-JP 竹木防霉剂按 1:10-1:20 兑水浸渍 1-3 分钟取出晾干,或 1kg 药液喷淋处理 20-40㎡;大面积板材可用 iHeir-MA 浸泡型竹木防霉剂,防霉防腐防虫三合一,浸泡工艺对比见木材防霉剂三种工艺实测。② 白胚库离地离墙:托盘 15cm、离墙 30cm、垛间留 40cm 通风道,木粉当天清——木粉吸潮后是最肥的霉菌培养基。③ 白胚存放上限 60 天:超期部件表面补喷一次,梅雨季缩短到 30 天。
三、烫蜡与生漆前的表面处理:护蜡不毁蜡
仙作家具表层以烫蜡与生漆为主,这层”皮肤”既是卖点也是防霉变量。烫蜡前最后一道砂纸打磨后,用干布或吹球彻底清粉,蜂蜡加热 60-80℃ 薄涂匀擦——蜡层厚薄不匀的地方,梅雨季会吸潮发粘,成为霉斑着陆点。已轻微返潮的白胚,烫蜡前用 iHeir-QF 防霉抗菌膏擦拭一遍再上蜡,防霉成分锁在蜡下持续起效;切记不要把水性药液直接大量喷在烫蜡成品表面,蜡层憎水,药剂只浮在表面形成白痕,既毁了卖相也没防住里子——成品段的防霉,白胚期就该做完。
发现成品已有霉斑怎么办?轻度(表面白霉)用 iHeir-QF 膏体擦拭+干布抛光即可;中度(霉斑入漆膜下)需要 iHeir-Clean 霉斑清洁剂处理后再局部补蜡;霉到木质变色的,只能回厂重打磨,没有捷径。
四、成品仓的温湿度:仙游雨季红线
仙游 5-6 月回南天、台风季 7-9 月,仓库湿度经常在 85% 以上徘徊,成品含水率吸潮回升是霉变主因。仙作厂家多为一楼车间兼仓库,水泥地坪毛细返潮昼夜不停,单靠通风根本压不住。四条红线:① 湿度计每 300㎡ 至少 2 个,RH>70% 开除湿机(一台 90L/天除湿机两千多元,比一件红木返修便宜太多);② 垫板双离地,一楼库加防潮膜垫层;③ 玻璃柜展品别上蜡后闷关——展厅展示柜每周开门通风,密封柜内放 1-2 包 CH-10 防霉干燥除味包;④ 先进先出,库存周期 >90 天的成品每月开箱抽检含水率(涨过 +2% 就要处置)。
五、出口:含水率证书与免熏蒸包装
红木家具出口是”高值+长航线”组合,海运 30-45 天(欧美线)的湿度挑战比内销大得多。装柜前做三件事:① 含水率复测留档——每件家具测三点,附在装箱单里,国外海关或买家质疑时有据可依;② 包装内放干燥剂——每件家具内腔放 CH-10 除味包 2-3 包,外箱与柜壁之间用 T-1000 集装箱干燥棒挂 8-12 根(40HQ),吸收全程冷凝水;③ 免熏蒸托盘与装箱板——红木家具多用实木托架,出口检疫首选胶合板免熏蒸托盘,既免 IPPC 处理周期,也避免熏蒸药剂残留渗入家具。木托盘防霉与免熏蒸方案对包装件选型有专门展开。
六、收藏级家具的养护建议 + FAQ
交付给客户时附一张养护卡,是仙作家具增值的细节:日常湿度保持 45%-60%(北方冬季暖气房配加湿器,南方梅雨季开除湿);每季度蜂蜡保养一次,上蜡前干布除尘;发现白霉 48 小时内用软布蘸中性清洁剂擦拭+吹风机冷风吹干,切勿暴晒或湿布反复擦——霉斑扩散到漆膜下就只能返厂。售后按这套做,二次霉变客诉基本归零。
FAQ
Q1:红木心材本身抗腐,为什么还要防霉处理?
A:心材抽提物抗的是”腐朽菌”,家具发霉的常见是”霉菌”(曲霉、青霉),吃的是表面白皮、胶层、木粉与漆膜下潮气;而且白胚期整件都暴露,心材一样会长霉斑。
Q2:浸渍处理会不会影响后续烫蜡挂蜡?
A:不会。iHeir-JP/MA 按比例处理后充分晾干(24-48h),砂磨后表面无药膜残留,蜂蜡附着正常;反而是染霉后打磨再烫蜡的部件,霉根在蜡下继续长。
Q3:木雕摆件镂空部位怎么处理?
A:浸渍优先(镂空内壁全覆盖);已组装的大型木雕用低雾化喷枪低压喷淋,转角处二次补喷,药液 1:15 起配。
Q4:客户北方家里干裂、南方家里发霉,怎么平衡?
A:出厂含水率按销售地定制(上文第一节),并随家具附 CH-10 除湿包与养护卡——仙游厂做”含水率+养护”双标配后,跨区域客诉下降约六成。
仙游红木家具的防霉,胜负手在白胚期那 48 小时和仓库那条 70% 湿度红线:烘干按销售地定标、开料即处理、烫蜡前最后一擦、装柜干燥棒挂足。要 iHeir-JP/MA 的打样支持或整厂防霉 SOP 模板,欢迎联系我们,按厂型出可执行方案。