浏览:3
 日期:2026年11月12日
滑雪板防霉该从哪一步下手?霉不是长在印刷面材上,而是从木芯里往外顶,木芯含水率超标、泡完没干透就贴面,水被封在板里,出货两个月整板起鼓带霉。做法是木芯按 1:40 稀释的 iHeir-M5 浸泡型竹木防霉剂泡到增重 15%-20%,沥干风干到含水率达标,面材烘干后再涂胶,贴合胶里按胶重 1%-2% 加 iHeir-JS 胶水防霉剂。本文给出浸泡、干燥与涂胶参数。
一、霉从木芯开始,面材只是盖子
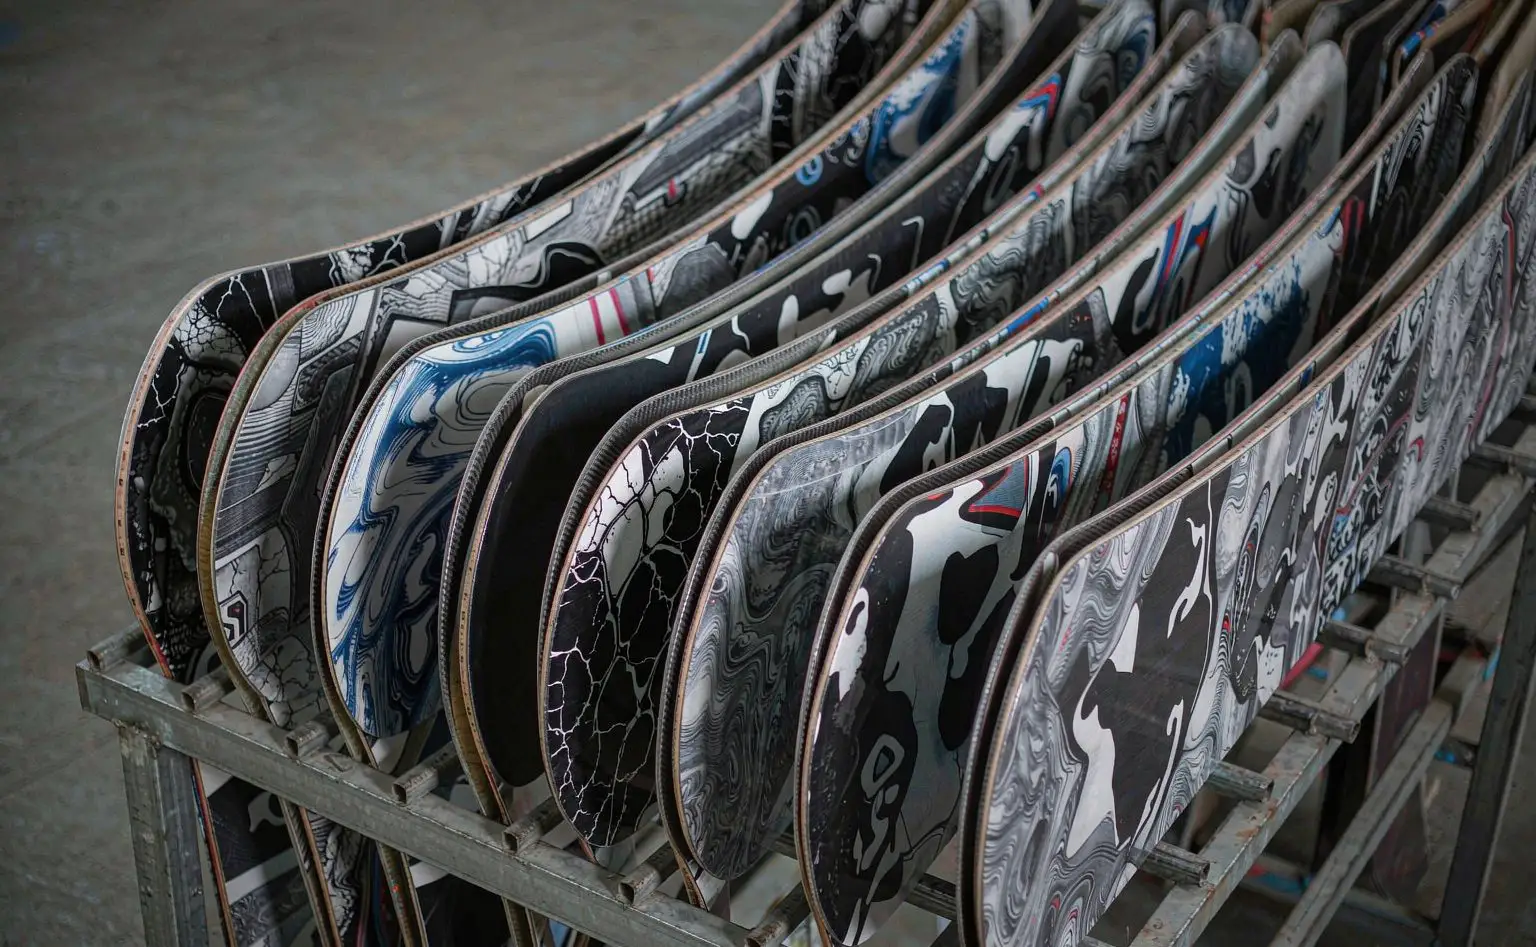
一块滑雪板拆开看:面材(尼龙板、ABS 或木皮)、玻璃纤维与碳纤维层、木芯(泡桐、杨木、白蜡或竹)、边刃、底材、贴合胶。面材与底材都是致密材料,菌啃不动;出问题的是木芯、木芯与纤维层之间的胶线,以及侧壁露出来的那一圈芯材。
木芯是海绵。泡桐与杨木细胞腔大,含水率一旦超过工艺要求,贴面后水被封在板里出不来。夏天车间 30℃、湿度 80%,板子摞在托盘上,两周就能从侧壁看到霉点,再往后整板起鼓。
胶线是通道。贴合胶多为水性或醇溶性体系,胶里本身带水,胶层又是木芯与面材之间唯一的连续界面,水汽顺着胶线走。胶里没做防霉,胶线就是最先长霉的一条带。
侧壁是敞口。侧壁打磨后木芯断面敞开,边刃与板体之间的缝隙藏水又藏胶屑,出厂前不封边,海运柜里第一个出问题的就是这一圈。
二、木芯、面材与胶层分工,两套口径分开算
下表把木芯、面材、胶层与包装并列。木芯按浸泡增重算,胶按胶重百分比算,两个口径不能互换。
| 部位 | 材料 | 产品与用量 | 工序 | 控制点 |
|---|---|---|---|---|
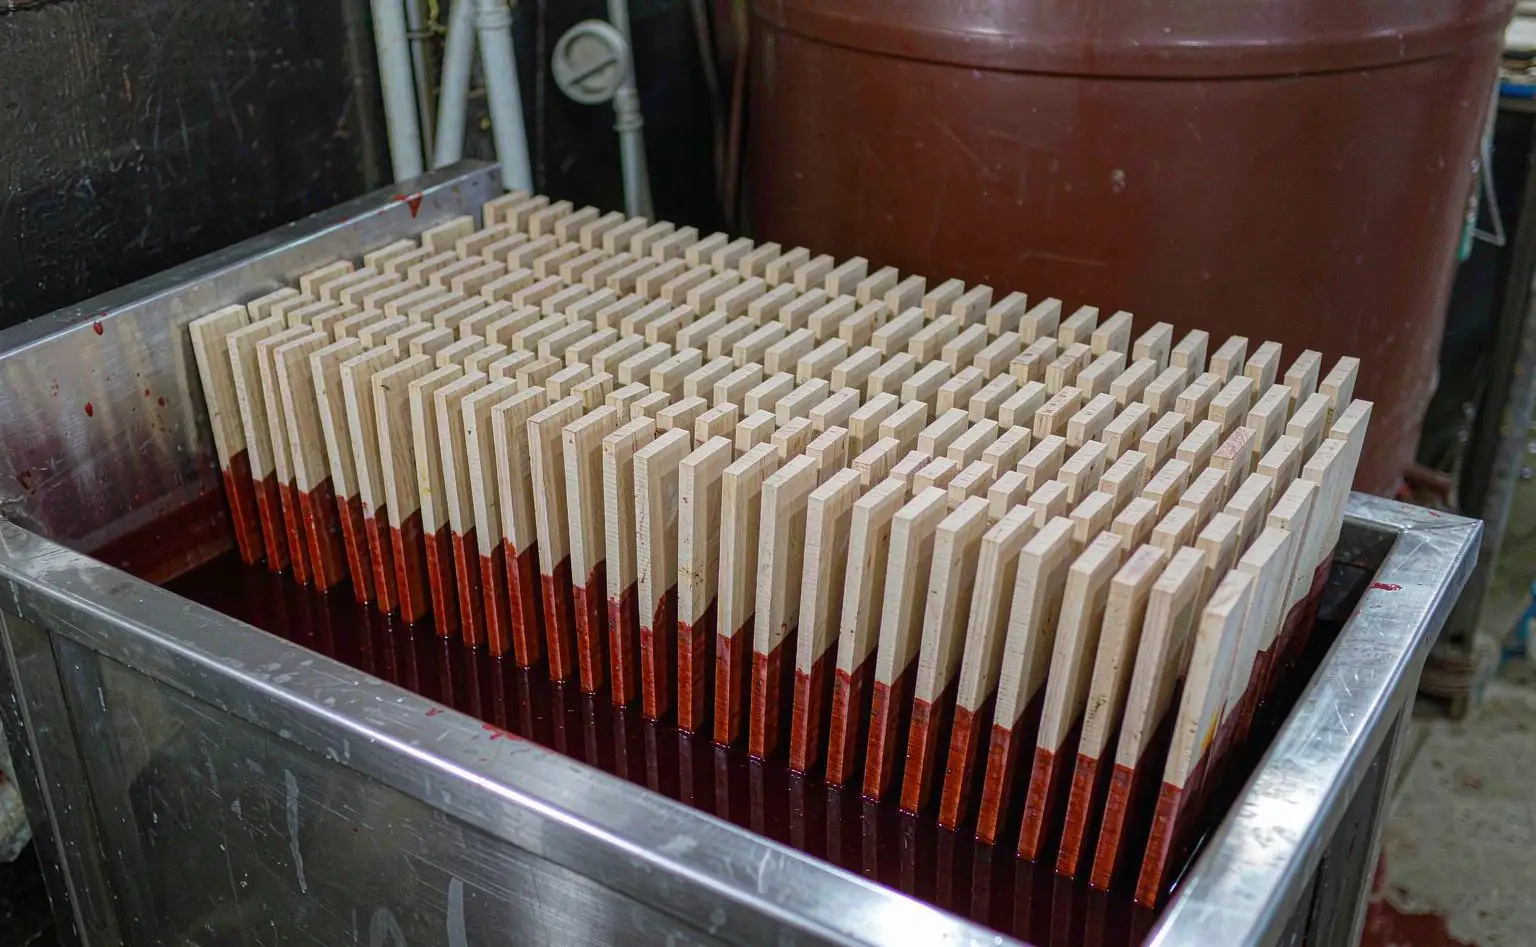
| 木芯 | 泡桐、杨木、竹 | iHeir-M5 1:40 稀释,增重 15%-20% | 拼板后、贴面前 | 泡透,断面也吸到 |
| 面材与木皮 | 尼龙、ABS、木皮 | 烘干后使用 | 涂胶前 | 含水率,不带着潮气上胶 |
| 贴合胶 | 水性、醇溶性胶 | iHeir-JS 1%-2% | 配胶 | 按胶重,先小批试 |
| 侧壁与包装 | 芯材断面、纸套 | 封边、干燥后包装 | 打磨后、装箱前 | 封边到位,板面干透 |
一条边界。M5 泡进木芯里,管的是芯材本体的菌,板子做出来还在起作用;JS 在胶层里,管的是胶线那一条带。木芯没泡透,胶里加得再多也压不住芯材里的菌丝。
三、木芯按 1:40 泡到增重 15%-20%
配比。M5 按 1:40 兑水,先加水后加剂,搅拌到均匀。配好的槽液当天用完,敞口放一夜,浓度和液位都不对了。
泡到什么程度算够。以增重 15%-20% 为准,不看时间看重量。同一批木芯称三块做试片,泡前泡后各称一次取平均。薄芯与竹芯吸得快,厚芯与节疤多的要延长;只按分钟数走,厚薄不一的批次里总有几块没吸透。
怎么泡。木芯竖放或分层平放,液面没过芯材,重物压住防上浮;拼板后的芯要保证胶缝里也吸到液。M5 是红褐色液体,渗透强、附着好、抗流失,泡完断面颜色会变深,这是正常的。
出槽先沥干。架空沥到不滴液,再进烘房或晾架风干。直接堆叠会让下层芯材一直泡在液里,吸过量反而难干。
四、干燥与含水率,比助剂更容易坏事
这一段没有产品,但它是滑雪板厂返工最多的一段。
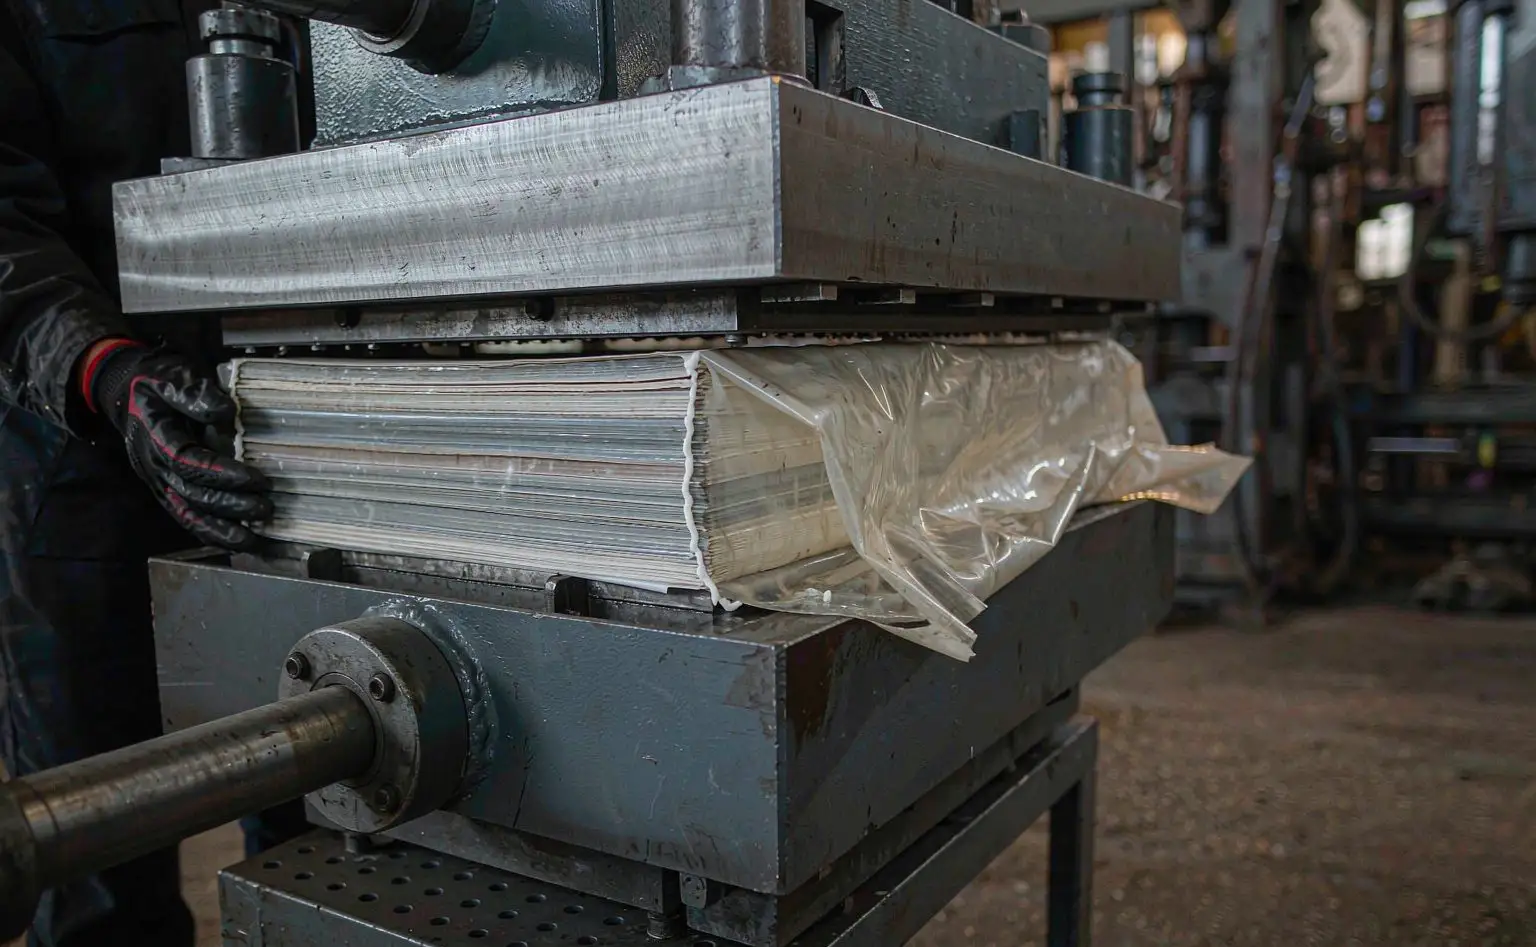
泡完的芯要干透。浸泡带进去的水必须烘干出来,含水率回到贴面工艺要求再进下一道(多数厂控在 8%-12%)。没到就贴面,水被封在板里,防霉剂只能压住菌,压不住起鼓。
面材也要干。尼龙面材与木皮从冷库或冬天室外搬进车间会结露,开卷前在车间放置 24 小时回温;木皮含水率同样要测,带着潮气上胶,胶层固化不完全,胶线就成了弱面。
车间环境。拼板、浸泡与贴合车间按 45%-65%RH 控,温度 18-30℃,梅雨季开除湿机;烘房出料口与贴合工位之间不要敞着过夜,夜间降温结露等于白烘。
五、贴合胶里加 JS 1%-2%,封边与包装收尾
贴合胶这一段用 iHeir-JS 胶水防霉剂,用量按胶重的 1%-2%。JS 是水性体系用的液体防霉剂,活性成分 45%,pH 6-7,粘度 3cps,可与水任意混溶,加入后搅匀即可,不需要另加溶剂。
加在哪。在配胶阶段加,边搅边滴加,搅 10-15 分钟再上胶机。别在胶槽里补加——槽里的胶已经在循环,补进去的剂量不均匀,压出来的板一半有效一半没有。配好的胶按适用期用完,超时不用。
先做小批。取 5 公斤胶按 1% 与 2% 各配一份,涂两块试板做剥离与剪切测试(参照 GB/T 7124 类方法),看胶接强度有没有下降、固化时间有没有被拖长。水性胶里加防霉剂,最容易出的是固化变慢与胶膜发黏,试过再放大。
封边。打磨后侧壁的木芯断面要封边,封边漆或封边胶涂满,边刃缝隙里的胶屑清干净。这一圈是海运柜里最先出问题的地方,封边比补喷有效。
包装与出口。成品板套膜前确认板面与侧壁都干透,带水套膜等于做一个小温室,膜上扎两个小孔透气更稳。成品仓压到 60%RH 以下,板子立放、垫板离地 10cm;整柜走的柜内铺防潮膜、挂干燥棒,装柜前逐块看侧壁有没有霉点。木制品类的同类做法见木门门芯板浸泡与锁孔补刷,木材浸泡、喷涂与粉剂的差别见木材防霉剂的三种用法。
六、常见问题
问:木芯泡了防霉剂,还要在胶里加吗?
要加。泡的是芯材本体,胶线是另一条通道,两条都做才稳。只做一头,另一头照样先霉。
问:增重 15% 和 20% 差得多吗?
差 5 个百分点的吸液量。薄芯、干燥季节取 15% 就够;厚芯、竹芯、梅雨季生产取 20%。按芯材与季节定,写进工艺卡。
问:泡完颜色变深,客户会不会不接受?
M5 是红褐色液体,泡过的芯材断面会变深,这是正常的。芯材在板内不外露,面材与侧壁封边到位就看不见;做本色侧壁的款要先做色板确认。
问:板子已经起霉了,还能救吗?
表面霉点能擦,但起鼓说明水在板里,擦完还会回来。批量件按降级或报废处理,别当正品发。
落点四句:木芯按 1:40 稀释的 iHeir-M5 泡到增重 15%-20%,以称重为准不看时间,出槽架空沥干再风干,含水率回到 8%-12% 再贴面;面材与木皮进车间回温 24 小时、含水率达标才上胶,车间按 45%-65%RH 控;贴合胶按胶重 1%-2% 在配胶段加 iHeir-JS,搅 10-15 分钟,先按 1% 与 2% 各配 5 公斤做剥离与剪切试板;侧壁封边涂满、清掉边刃胶屑,成品干透再套膜扎孔,成品仓压到 60%RH 以下、出口柜内铺膜挂干燥棒。防霉性能可按 GB/T 24346 或 ASTM G21 送检,样品可先寄一公斤,起订量与交期见iHeir-M5 产品页。